A PCB-leikkuukoneon laite, joka muuttaa asutun paneelin yksittäisiksi levyiksi halkeilematta juotosliitoksia, repimättä kuparia tai hidastamatta SMT-linjaa. Useimmissa tehtaissa erotusvaihe näyttää yksinkertaiselta kaukaa katsottuna: terä kulkee uurreviivan läpi tai reititin seuraa ääriviivoja. Läheltä katsottuna jokainen parametri – terän terävyys, ohjauskiskon kohdistus, syöttönopeus, paneelin tuki ja pölynpoisto – ratkaisee, läpäiseekö valmis levy tarkastuksen vai tuleeko se uudelleenmuokattua. Tässä oppaassa kerrotaan, kuinka valitaan oikea leikkausmenetelmä, miten leikkaussärmä pidetään ennustettavana ja miten voit diagnosoida ongelmat, jotka ilmenevät, kun levyn irtoaminen ajautuu käsistä.
Abstrakti
Lautaerottelu on laatuportti, ei viimeistelymuodollisuus. Valinta V-leikkauksen, sahanterän leikkauksen ja jyrsinnän välillä muuttaa koko linjan jännitysprofiilia, reunan laatua ja huoltorytmiä. Tämä artikkeli yhdistää leikkaustavan valinnan terän kulumisen hallintaan, kiinnityssuunnitteluun, pölynhallintaan ja päivittäiseen vianetsintään. Se on kirjoitettu prosessiinsinööreille, SMT-valvojille ja laitteiden ostajille, jotka tarvitsevat ennustettavaa erottelua pelkän leikkaavan koneen sijaan.
Sisällysluettelo
- Miksi hallituksen erottaminen ratkaisee hallituksen lopullisen laadun?
- Leikkausmenetelmät: V-Cut, sahanterä ja reititin verrattuna
- Valinnan tarkistuslista ennen leikkauskoneen ostamista
- Terien kuluminen, reunan laatu ja huoltoikkunat
- Valaisinsuunnittelu, pölynpoisto ja stressinhallinta
- Yleisten leikkausongelmien vianmääritys
- Usein kysytyt kysymykset
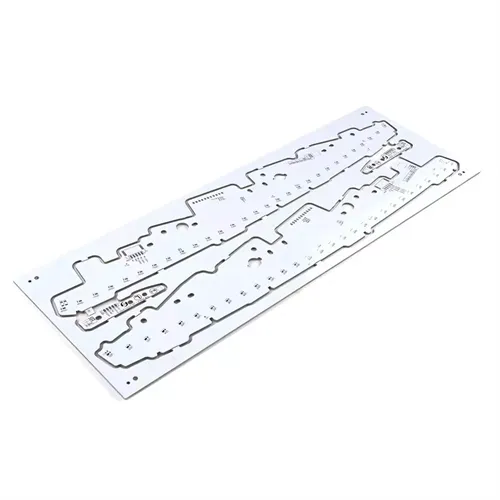
Miksi hallituksen erottaminen ratkaisee hallituksen lopullisen laadun?
Irrotus tapahtuu asennuksen ja lopullisen testin välissä. Levy, joka on selvinnyt uudelleen juoksemisesta, voi silti epäonnistua, koska irrotus aiheutti hiusrajahalkeaman tyynyn lähelle, delaminoi kulman tai jätti johtavia purseita uurreviivan yli. Mekaaninen tapahtuma on lyhyt, mutta seuraukset pysyvät.
Hyvin hallittu leikkausprosessi suojaa kolmea asiaa kerralla. Ensinnäkin se suojaa komponenttien liitoksia taivutusjännitykseltä. Toiseksi se suojaa laminaatin ja kuparin rajapintaa repeytymiseltä. Kolmanneksi se suojaa läpimenoa välttämällä jälkitarkastukset, korjaukset ja romut. Kun jokin näistä kolmesta alkaa luistaa, perimmäinen syy löytyy yleensä leikkausmenetelmästä, työkalun kunnosta tai kiinnittimestä – ei käyttäjästä.
Monet tiimit huomaavat tämän vasta sen jälkeen, kun asiakkaan valitus juontaa juurensa karkeaan laudan reunaan. Korjaus on harvoin yksi säätö. Se on järjestelmä: oikea kone levysuunnitteluun, mitattuun kulumiseen sidottu teränvaihtosääntö ja kiinnitin, joka tukee paneelia lähellä leikkauslinjaa.
Mistä erottamisriski todellisuudessa tulee
Riski tulee työkalun ja materiaalin rajapinnalle. Tylsä reuna työntää materiaalia sen sijaan, että se leikkaa sitä. Tukematon paneeli taipuu kuormituksen alaisena. Väärin kohdistettu ohjauskisko siirtää uraa pois aiotulta reitiltä. Anturiin tai kiskoon jäänyt pöly muuttaa tarkan liikkeen ajelehtivaksi. Jokainen näistä on näkyvissä ennen romun ilmestymistä, mikäli prosessi tarkastetaan oikeilla mitoilla.
Leikkausmenetelmät: V-Cut, sahanterä ja reititin verrattuna
Mikään yksittäinen menetelmä ei hallitse jokaista lautaa. Käytännön päätös perustuu geometrian, levyn paksuuden, komponenttien välyksen ja mekaanisen rasituksen hyväksyttävän tason määrittelemiseen.
| Leikkausmenetelmä | V-leikkaus pisteytys | Sahanterän leikkaus | Reitittimen leikkaus |
| Tyypillinen tarkkuus | Noin ±0,1 mm | Vakaa suoriin leikkauksiin | Noin ±0,05 mm |
| Paras lautaprofiili | Pitkät suorat linjat, jäykkä FR-4 | Paksut tai suuret paneelit | Kaarevat tai epäsäännölliset ääriviivat |
| Mekaaninen jännitys | Keskitasosta korkeampaan | Keskikokoinen | Matalasta keskikokoiseen |
| Reunan kunto | Riippuu uran syvyydestä ja terän kulumisesta | Pursevaara, jos parametrit ajautuvat | Tasainen, kun terä ja syöttö vastaavat |
| Tyypillinen rajoitus | Vain suorat leikkaukset; komponenttien on pysyttävä erossa pisteistä | Ei ihanteellinen kaareville muodoille | Pöly ja terän kuluminen vaativat hallintaa |
V-cut uurretus kulkee kulmassa olevien terien parin esikoneistettuja uria pitkin ja jättää hallitun jäännöspaksuuden. Se on nopea ja mekaanisesti yksinkertainen, minkä vuoksi se on yleinen kulutuselektroniikassa ja valaistustuotteissa. Rajoitus on geometrinen: menetelmä haluaa suoria viivoja ja tarpeeksi välystä pisteviivan ympärille. Levyt, joissa on reuna-asennetut liittimet tai tiheä sijoitus lähellä jakoviivaa, ovat huonoja.
Sahanterän leikkaamisessa käytetään pyöreää terää paneelien erottamiseen suoria polkuja pitkin. Se käsittelee paksumpia laminaatteja ja suurempia paneeleja suurella teholla, mutta se aiheuttaa myös enemmän mekaanista rasitusta kuin jyrsintä, eikä se sovellu kaareviin ääriviivoihin. Kun syöttönopeus, terän korkeus ja paneelin tuki eivät ole tasapainossa, purseet muodostuvat nopeasti.
Jyrsinleikkaus seuraa ohjelmoitua polkua nopealla karalla, joka sallii L-muodot, U-muodot, kaaret ja sekalaiset ääriviivat samassa paneelissa. Se on joustavin vaihtoehto monimutkaisiin kokoonpanoihin, ja pienempi leikkausjännitys suojaa hienojakoisia komponentteja ja herkkiä liitoksia. Kompromissit ovat pölyn muodostuminen ja terän kuluminen, jotka molemmat ovat hallittavissa poiston ja vaihtoaikataulun avulla.
Menetelmän sovittaminen tuotteeseen
- Valitse V-leikkauspiste, kun paneelissa on pitkiä suoria jakoviivoja, jäykkä FR-4 ja suuri komponenttivälys.
- Valitse sahanterän leikkaus, kun etusijalla on paksujen tai suurten lautojen nopea suora erottelu.
- Valitse jyrsinleikkaus, kun ääriviivat ovat kaarevia, komponenttien tiheys on suuri tai levy on ohut ja jännitysherkkä.
- Pidä toissijainen menetelmä saatavilla sekatuotantoon; yhdellä rivillä on harvoin vain yksi korttityyppi.
Valinnan tarkistuslista ennen leikkauskoneen ostamista
Ostopäätökset epäonnistuvat usein, koska erittelykeskustelu alkaa nopeudella ja päättyy hintaan. Hyödyllisempi lähtökohta on itse levy: sen paksuusalue, ääriviivojen monimutkaisuus, komponenttien korkeus lähellä leikkausviivaa ja paneelin asettelu, joka toistuu kuukausia.
Teknisiä kysymyksiä, jotka muuttavat koneen teknisiä tietoja
- Mikä on levyn koko paksuusalue, mukaan lukien kupari- ja juotosmaski, ja käykö linja koskaan yli 2 mm:n levyjä?
- Ovatko erotusviivat suoria vai vaatiiko tuote käyriä, rakoja ja sisäisiä leikkauksia?
- Kuinka lähellä lähimmät komponentit ja juotosliitokset ovat suunniteltua leikkausreittiä?
- Mitä paneelikokoa ja -kuviota kone käsittelee suurimmassa ja pienimmässä ääripäässä?
- Edellyttääkö prosessi pölynpoistoa, ionisoitua ilmaa tai suljettua leikkauskammiota?
- Toimiiko kone erillisenä vai linjassa olemassa olevien SMT-laitteiden kanssa, ja mikä on käytettävissä oleva pinta-ala?
Toinen arviointikerros koskee käyttöliittymää ja ylläpitoon pääsyä. Säädettävä ohjauskisko, joka voidaan asettaa ilman työkaluja, vähentää vaihtoaikaa. Terän tai terän vaihto, joka ei edellytä puolikkaan suojuksen poistamista, kannustaa vaihtamaan oikea-aikaisesti sen sijaan, että sitä "käytetään vähän pidempään". Näkyvä pääsy leikkausalueelle helpottaa ennen jakson alkamista varmistaa, että paneeli on kunnolla paikallaan.
Toimittajia vertaileville ostajille on hyödyllistä pyytää huoltorutiinia kirjallisena asiakirjana, ei vain käsikirjana. Rutiini paljastaa, kuinka valmistaja odottaa koneen pysyvän kunnossa, ja se on hyvä indikaattori pitkän aikavälin tuen laadusta. Työskentely valmistajan kanssa, kutenHoshineo Lcd-Techvoi lyhentää määrittelyvaihetta, kun kartonkityyppi ja tuotantomäärä ovat jo tiedossa.
Terien kuluminen, reunan laatu ja huoltoikkunat
Terän kuluminen ei ole yksittäinen tapahtuma. Se on asteittainen muutos leikkausgeometriassa, ja ensimmäinen merkki on usein laadun ajautuminen koneen pysähtymisen sijaan. Kulunut V-leikkausterä voi edelleen pyöriä ja tuottaa edelleen uran, mutta uran syvyys, kulma ja erotusvoima eivät enää vastaa hyväksyttyä prosessiikkunaa.
Seuraukset näkyvät purseina uran reunassa, epätasaisena paneelien välisenä erotuksena, suurempana levyn murtamiseen vaadittavana voimana, kuparin repeytymisenä uurteen lähellä tai uran asennon poikkeamana. Vaikeinta on, että nämä oireet voivat johtua myös huonosta terien kohdistuksesta, riittämättömästä paneelin tuesta, väärästä jäännöspaksuudesta, kiinnittimen liikkeestä tai koneen asetuksista. Terän vaihtaminen jokaisen vian jälkeen voi nostaa kustannuksia ratkaisematta todellista syytä.
Kuinka lukea kulumissignaalit oikein
| Oire | Terään liittyvä syy tarkistettavaksi | Muut tarkistettavat tekijät |
| Lisääntyneet purseet urassa | Leikkausreuna muuttuu vähemmän teräväksi | Terän kohdistus, levytuki, materiaalierä |
| Karkea urapinta | Terän kuluminen tai hartsin kerääntyminen | Leikkausnopeus, roskien poisto |
| Suurempi erotusvoima | Pienempi urasyvyys tai tylsä reuna | Jäännöspaksuus, levyrakenne |
| Epätasainen ero paneelien välillä | Terän yhdensuuntaisuus tai epätasainen kuluminen | Kiinnityksen kunto, paneelin tasaisuus |
| Kuparin repeämä uran lähellä | Vaurioitunut reuna tai väärä uran asento | Kuparijakauma, pisteen syvyys |
| Uran sijainnin poikkeama | Terän liike- tai asennusongelma | Koneen kalibrointi |
Kurinalainen lähestymistapa on vertaileva diagnoosi. Suorita sama piirilevymateriaali, sama koneasetus, sama paneelin asento ja sama mittausmenetelmä uudella terällä ja nykyisellä terällä. Vasta sitten tiimi voi määrittää, onko terä pääasiallinen tekijä vai aiheuttaako teline tai kohdistus vian.
Korvaussäännön rakentaminen korvaustavan sijaan
Ei ole olemassa yleistä terän käyttöikänumeroa, joka sopisi jokaiselle tehtaalle. Oikea väli riippuu levymateriaalista, paksuudesta, uravaatimuksista, terän kunnosta ja tuotantoympäristöstä. Tehdas voi standardoida päätössääntöä: määritä mitattavissa oleva laaturaja, seuraa leikkausolosuhteita tätä rajaa vasten ja vaihda terä, kun trendi lähestyy sitä. Tämä muuttaa terän vaihdot suunnitelluksi huoltotoimenpiteeksi, ei reaktioksi romulle.
Sama logiikka pätee reitittimen bitteihin. Terän kuluminen vaikuttaa reunan sileyteen, kun huolto on epäjohdonmukaista, ja karan käyttöikä vaihtelee materiaalin kovuuden ja jyrsintäreittien mukaan. Todellisiin leikkuumittareihin tai lautojen määrään perustuva vaihtoväli on luotettavampi kuin kalenteriväli.
Valaisinsuunnittelu, pölynpoisto ja stressinhallinta
Leikkuutyökalu toimii hyvin vain, kun paneelia pidetään oikein. Riittämätön tuki leikkauslinjan lähellä mahdollistaa levyn taipumisen, mikä muuttaa tehollista leikkaussyvyyttä ja siirtää jännitystä juotosliitoksiin. Likainen tai kulunut kiinnike voi luoda epätasaisen urasyvyyden jopa uudella terällä.
Pölyntorjunta on tärkeää samasta syystä. Lasikuitu- ja hartsihiukkaset, jotka kerääntyvät ohjauskiskoille, antureille ja leikkausalueelle, häiritsevät liikkeen tarkkuutta ja saastuttavat levyn pinnan. Suuritiheyksissä levyissä hieno pöly voi muodostaa silloituksia ja aiheuttaa ajoittaisia vikoja, joita on vaikea jäljittää. Suljettu leikkauskammio, jossa on suunnattu ilmavirta ja oikean kokoinen poistojärjestelmä, pitää leikkauskunnon vakaana pitkienkin ajojen aikana.
- Tue paneeli niin lähelle leikkauslinjaa kuin komponenttien layout sallii.
- Pidä ohjauskiskot ja matka-anturit puhtaina; anturin päällä oleva pöly voi aiheuttaa asennon poikkeamisen tai vääriä törmäyspysähdyksiä.
- Tarkista terän korkeus, kulma ja paine vaihdon yhteydessä, ei vain asennuksen yhteydessä.
- Käytä todelliselle pölykuormitukselle määritettyä poistoa ja tarkista ilmavirtaus, ei vain alipaineilmaisinta.
- Tarkasta kiinnikkeiden tasaisuus ja kuluminen saman rutiinin aikana, kun tarkastat terän.
Stressinhallinta on näiden yksityiskohtien kumulatiivinen tulos. Terävä työkalu, tuettu paneeli ja puhdas leikkausalue tuottavat puhtaamman reunan pienemmällä erotusvoimalla. Kun käyttäjät ilmoittavat, että levy "tarvitsee enemmän voimaa murtuakseen", se on prosessipalautetta, ei normaalia vaihtelua.
Yleisten leikkausongelmien vianmääritys
Useimmat päivittäiset viat jakautuvat muutamiin luokkiin: teho- ja turvalukitus, asennon tarkkuus, anturin likaantuminen ja mekaaninen kytkentä. Strukturoitu tarkistusjärjestys estää satunnaisten osien vaihdon.
Kone ei käynnisty tai merkkivalo ei pala
Tarkista ensin sulake ja varmista sitten, että hätäpysäytys on vapautettu. Varmista turvaovilla varustetuissa koneissa, että lukitus on kytkettynä. Nämä kolme tarkistusta ratkaisevat suuren osan "ei virtaa" -raporteista ennen kuin teknikko kutsutaan.
Ajo- tai leikkausasento ei ole tarkka
Matkalaskurivika tai tiskille kerääntynyt pöly voi aiheuttaa epätarkan asennon. Puhdista ensin tiski ja sitä ympäröivä kiskoalue; vaihda laskuri vain, jos puhdistus ei palauta toistettavuutta. Sama kuvio koskee vasenta ja oikeaa kulkuanturia: tunnistuspinnalla oleva pöly voi laukaista vääriä pysähdyksiä tai törmäyksiä, ja puhdistus usein palauttaa normaalin toiminnan.
Moottori käy, mutta terä ei pyöri
Hihna- tai kytkinkäyttöisissä koneissa kytkimen löysä yläruuvi voi irrottaa moottorin terän akselista. Kun koneen virta on katkaistu ja suojukset on poistettu lukitusmenettelyn mukaisesti, tarkasta kytkin ja kiristä ruuvi määritettyyn vääntömomenttiin.
Reunojen laatu heikkenee yhtäkkiä
Älä vaihda terää heti. Vertaa uutta terää ja nykyistä terää saman materiaalin, asetuksen, paneelin asennon ja mittaustavan alla. Jos uudessa terässä on sama vika, tarkista kiinnitys, paneelin tuki ja kohdistus. Jos uusi terä korjaa vian, terä on tekijä ja vaihtosääntö tulee tarkistaa.
Usein kysytyt kysymykset
Mitä eroa on V-leikkauksen ja reitittimen erottelun välillä?
Kuinka usein leikkuuterä tulee vaihtaa?
Miksi terä lakkaa pyörimästä moottorin käydessä?
Pystyykö yksi PCB-leikkauskone käsittelemään sekä paksuja että ohuita levyjä?
Mikä aiheuttaa asennon siirtymistä toistuvien leikkausten aikana?
Vaikuttaako pölynpoisto todella leikkauslaatuun?
Oletko valmis sovittamaan leikkausmenetelmän todelliseen kartonkisuunnitteluun ja tuotantomäärään?
Ota yhteyttäpaneelipiirustuksellasi, paksuusalueellasi ja ääriviivavaatimuksillasi, ja tiimi voi auttaa määrittämään oikean erotusasetuksen ennen ensimmäistä leikkausta.